-
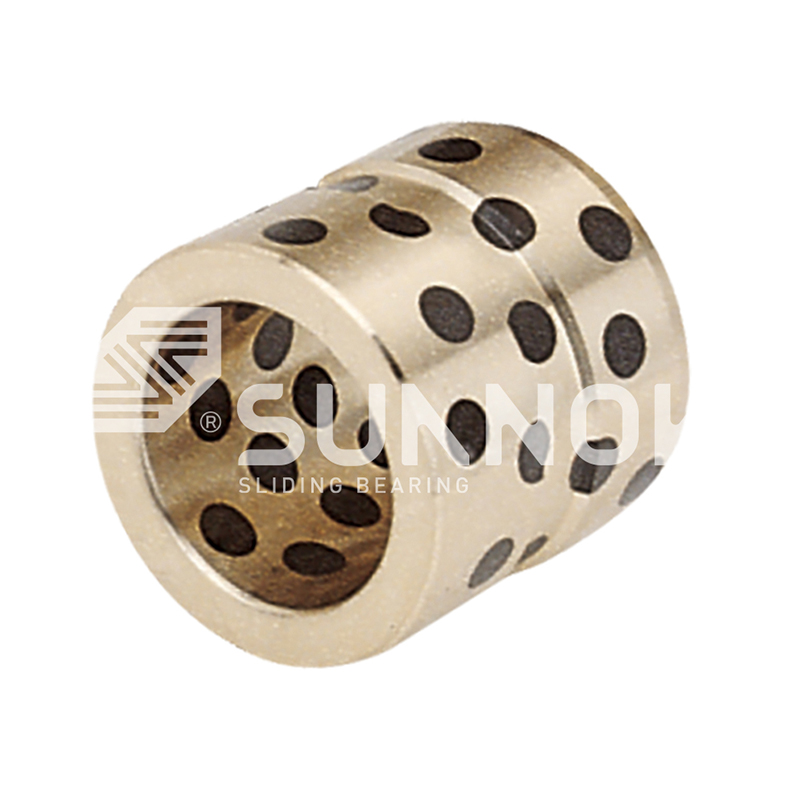 JDB 솔리드 러브리케이션 베어링 고온 황동 JGB 오일리스 이젝터 가이드 베어링
-
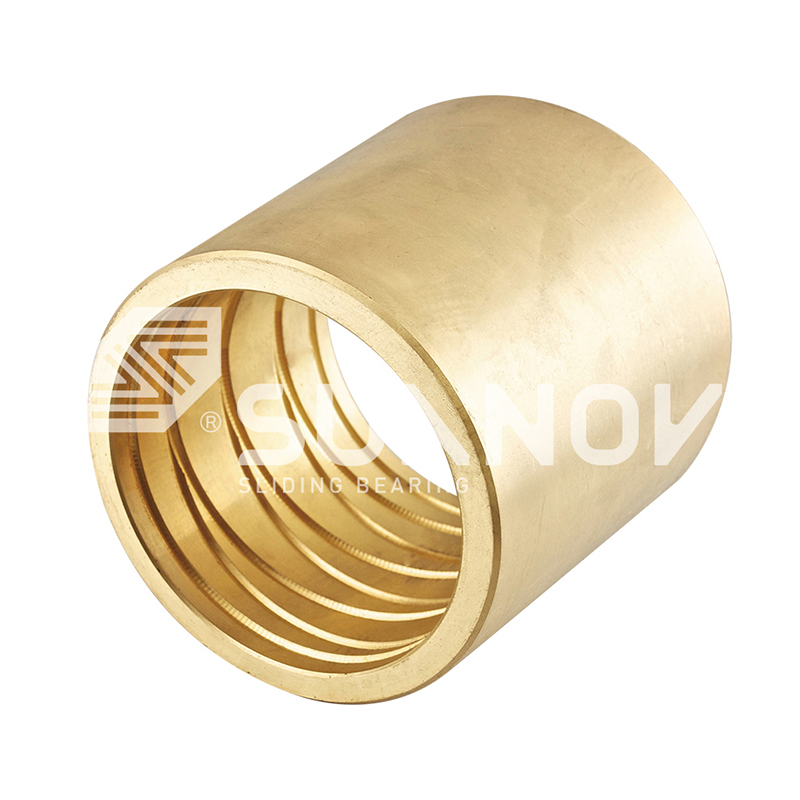 JDB-600 캐스팅 청동 베어링 내부 나선형 오일 홈이 있는 JDB-600 청동 부싱, 주석 청동 오일 홈 부싱
-
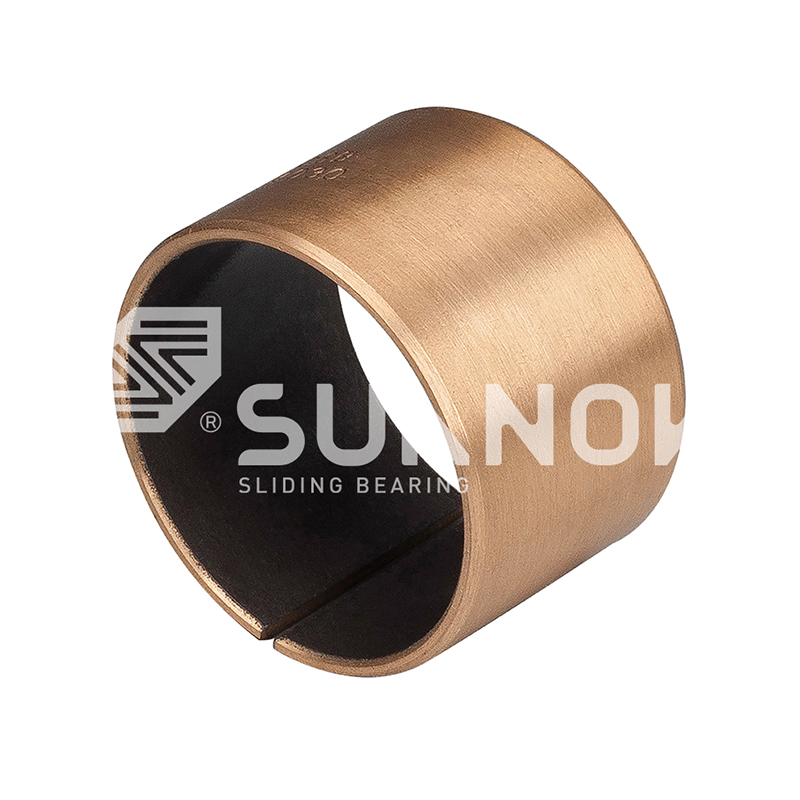 SF-1 oilless 베어링 SF-1B 청동 뒷면 PTFE 라이닝 오일리스 부싱, 해양 및 유압 시스템용 부식 방지 자기 윤활 슬라이딩 베어링
-
 SF-1 oilless 베어링 SF-1SP 스트립 표준 메트릭 크기 자체 윤활 복합 슬라이드 스트립
-
 SF-2 경계 윤활 베어링 SF-2WC 표준 메트릭 자체 윤활 화합물 스러스트 세탁기 슬라이딩 와셔
-
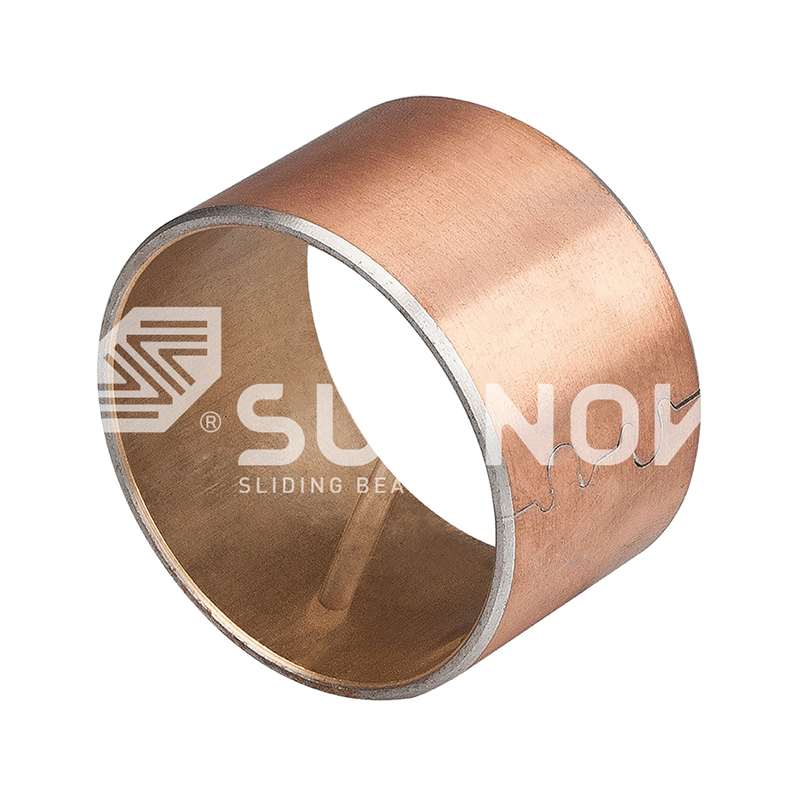 JF-800 BI- 메탈 베어링 JF-720 마찰이 적고 내마모성 응용 분야를위한 주석 바이 메탈 베어링 부싱 슬리브
-
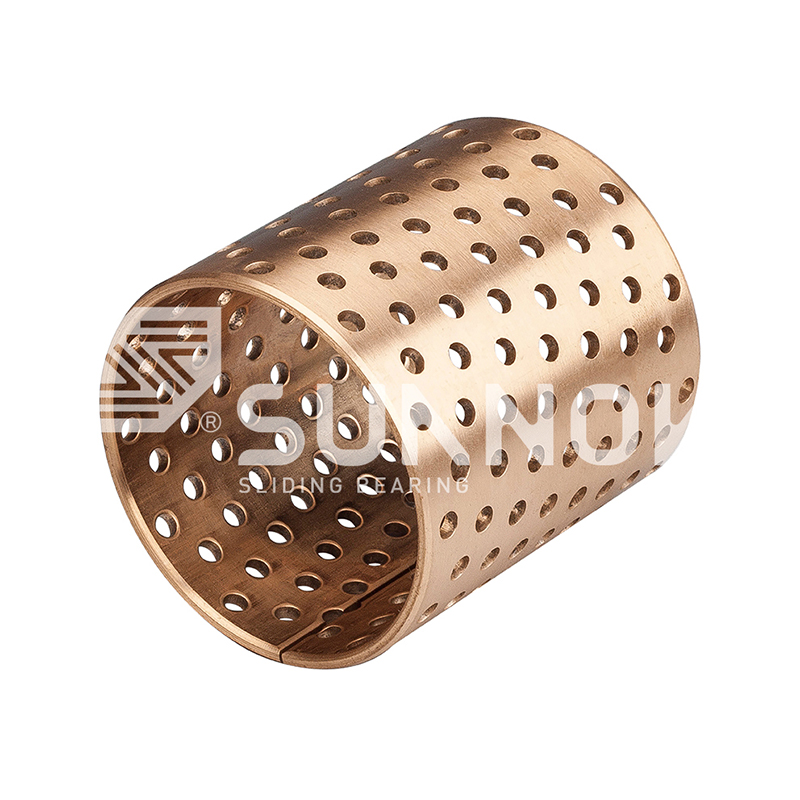 FB090 청동 래핑 베어링 FB092 청동 래핑 베어링
-
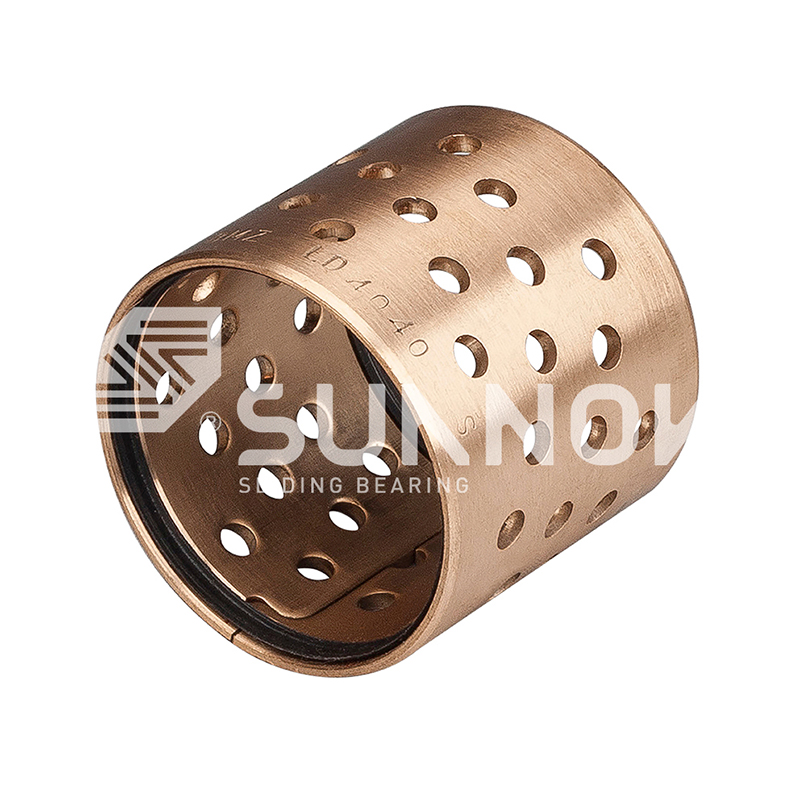 FB090 청동 래핑 베어링 FB094 청동 랩 랩 베어링


금형 및 사출 성형 기계용 자기 윤활 베어링을 선택하는 방법
업계 뉴스-분당 25회의 사출 성형 주기가 이젝터 핀을 가이드 부싱을 통해 시간당 1,000회 이상 이동시킵니다. 550톤 프레스에서 이러한 부싱은 15~30MPa 사이의 국부적 표면 압력을 갖고 60~120°C의 금형 온도에서 작동하며 조립 후 그리스를 전혀 받지 않습니다. 금형 및 사출 성형 기계용 자가 윤활 베어링을 선택하는 것은 부싱이 공구 수명 동안 자체 윤활을 공급해야 한다는 사실을 받아들이는 것부터 시작됩니다.
자가 윤활 베어링은 고체 윤활제(일반적으로 흑연, PTFE 또는 금속 황화물)가 구리 합금 또는 강철로 지지된 매트릭스에 내장되어 있으며 전체 서비스 수명 동안 외부 오일이나 그리스 없이 작동하도록 설계된 슬라이딩 베어링입니다.
선택 프로세스는 부하 및 PV 값, 온도, 샤프트 및 공차 표준, 모션 유형, 장착 실용성 등 5가지 체크리스트입니다. 대부분의 금형 오류는 건너뛴 매개변수(일반적으로 로드)로 인해 발생합니다.
부하와 PV 값을 먼저 일치시키세요.
첫 번째 선택 게이트는 부하 용량과 PV 값입니다. 왜냐하면 국부적인 표면 압력을 견딜 수 없는 가이드 부싱은 금형의 나머지 부분이 아무리 잘 설계되어도 실패할 것이기 때문입니다.
PV 등급은 MPa 단위의 압력에 초당 미터 단위의 슬라이딩 속도를 곱한 값입니다. 금형 가이드 위치는 일반적으로 0.05~0.3m/s로 느리게 실행되므로 압력이 계산을 지배합니다. 밀도가 높은 부품의 이젝터 핀에 대한 국부적 표면 압력은 단순한 폴리머 부싱의 한계를 훨씬 넘어서는 20~50MPa에 도달할 수 있습니다. 흑연 플러그가 있는 주조 구리 합금은 흑연이 지속적인 윤활을 제공하는 동안 청동 매트릭스가 하중을 전달하기 때문에 이러한 조합을 처리합니다.
금형에 사용되는 네 가지 주요 베어링 제품군의 일반적인 정적 하중 한계를 비교하십시오.
시리즈별 일반적인 정하중 용량
JDB 캐스트 브론즈 250MPa
JF 바이메탈릭 200MPa
SF1 PTFE 청동 140MPa
FB090 포장 120MPa
값은 표준 등급의 일반적인 정적 하중 용량입니다. 선택한 합금에 대한 재료 테스트 보고서를 비교하여 확인하십시오.
주조 청동은 이젝터 및 가이드 위치의 기본값입니다. 는 JDB 고체윤활 베어링의 전사막 메커니즘 이 제품군이 느린 고압 금형 응용 분야에서 그토록 뛰어난 성능을 발휘하는 이유를 설명합니다.
250MPa 정하중 용량, JDB 주조 청동
2.5MPa·m/초 공회전에 대한 PV 한계
300°C 최대 서비스 온도
온도 및 화학물질 노출 확인
두 번째 게이트는 온도입니다. 고체 윤활제와 베어링 매트릭스 각각은 어떤 시리즈를 지정해도 안전한지 결정하는 열 한계를 정의했기 때문입니다.
수지 선택에 따라 금형 온도가 설정됩니다.
- 범용 수지: 금형 온도 40~80°C.
- 엔지니어링 플라스틱: 금형 온도 80~120°C.
- 핫 러너 및 밸브 게이트 영역: 베어링 시트 온도는 150~200°C입니다.
PTFE 기반 SF1 베어링은 약 250°C 연속 정격 내에서 유지되는 반면, 흑연 내장 청동 등급은 윤활 필름을 300°C 이상으로 유지합니다.
200°C 이상에서는 흑연이 내장된 청동이 PTFE 기반 베어링보다 수명이 더 깁니다. 그 이유는 흑연이 450°C 이하에서 눈에 띄게 산화되지 않는 반면 PTFE는 260°C 근처에서 하중 지지력을 잃기 시작하기 때문입니다.
화학물질 노출도 중요합니다. 작업자가 가이드 기둥을 용제로 닦거나 세척이 일정의 일부인 성형 셀에서는 세척제가 열린 가장자리에서 고체 윤활제를 씻어낼 수 없도록 스테인레스 스틸 또는 밀봉된 변형을 주문하십시오.
샤프트 경도, 마감 및 공차 표준 확인
세 번째 게이트는 마찰공학적 결합입니다. 왜냐하면 베어링은 베어링과 맞닿는 샤프트만큼만 우수하고 치수 등급은 작업 현장에서 사용되는 금형 표준과 일치해야 하기 때문입니다.
이젝터 핀과 가이드 필러의 샤프트 경도는 HRC 45~55이어야 합니다. 40HRC 이하에서는 청동에 박힌 단단한 흑연 입자가 부드러운 샤프트의 줄처럼 작용합니다. 표면 마감은 Ra 0.4~0.8 마이크론이어야 합니다. 거친 마무리는 전사 필름을 긁어냅니다. 거울 마감 처리로 인해 필름이 접착될 것이 없습니다. 크롬 도금 또는 질화 이젝터 핀은 자동차 금형의 JDB 가이드 베어링에 대한 표준 쌍입니다.
자동차 툴링의 경우 NAAMS 표준과 동일한 형태 맞춤 기능으로 가이드 베어링을 주문하십시오.
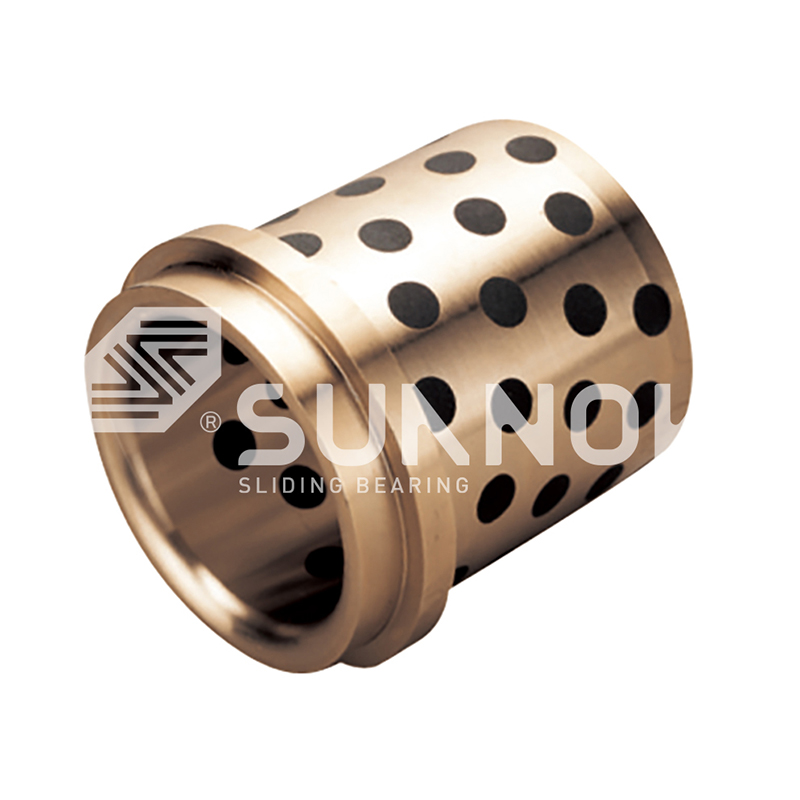 NAAMS Form-Fit을 갖춘 이중 플랜지 흑연 플러그 청동 부싱 이 이중 플랜지 청동 부싱은 NAAMS 툴링 표준과 일치하며 추가 하드웨어 없이 양방향 축 위치를 제공합니다. 흑연 플러그를 사용하면 무거운 하중에서도 유지 관리가 필요 없는 작동이 가능하므로 자동차 다이 가이드를 직접 대체할 수 있습니다. 제품보기 →
유럽 기계의 경우 DIN 9834 프로파일을 사용하고 미터법 플랜지 버전(JFB650, JFBB) 커버 스루홀 장착을 사용합니다.
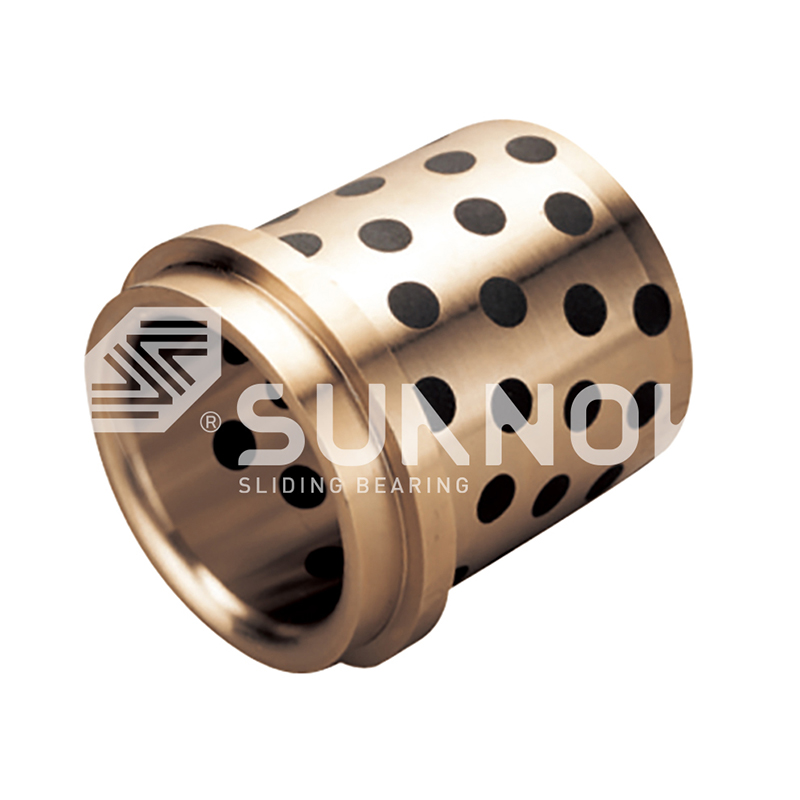 흑연 인서트가 포함된 DIN 9834에 따른 유지 관리가 필요 없는 황동 칼라 부싱 이 DIN 9834 칼라 부싱은 유럽 프레스 툴링을 위한 포지티브 축 위치를 제공합니다. 흑연 인서트가 포함된 황동 본체는 외부 윤활 없이 작동하며 칼라는 설치를 단순화합니다. H7 하우징 적합성과 가압력 제한만 확인하면 됩니다. 제품보기 →
| 위치 | 샤프트 경도 | 표면 마무리 | 선호하는 시리즈 |
| 이젝터 가이드 핀 | 50~55HRC | Ra 0.4 미크론 | JEGB / JOSG |
| 가이드 기둥 | 45~50HRC | Ra 0.6 미크론 | GB61 / DIN 9834 |
| 슬라이드 웨어 플레이트 | 최소 45HRC | Ra 0.8 미크론 | JESW / JPBW |
| 유압 이젝터 로드 | 55~60HRC | Ra 0.4 미크론 | SF1D |
하우징을 가공하기 전에 실제 핀 직경에 대한 베어링 내경 공차를 확인하십시오. 0.02mm 간섭 오류는 처음 100사이클 내에 이젝터가 정지된 것으로 나타납니다.
Zhejiang Shuangnuo Bearing Technology Co., Ltd.에서 주문하면 재료 테스트 보고서를 통해 모든 배치의 합금 등급과 기계적 특성이 확인됩니다.
시리즈를 모션 프로파일에 일치시키세요
네 번째 게이트는 모션 유형입니다. 왜냐하면 이젝터 스트로크, 가이드 기둥, 슬라이드 레일 및 유압 이젝터가 압력과 속도의 매우 다른 조합을 부과하기 때문입니다.
이젝터 메커니즘은 금형에서 가장 높은 하중과 가장 낮은 속도의 위치입니다. JEGB 및 JEGBK 이젝터 가이드 베어링은 이젝터 플레이트 어셈블리에 맞게 가공된 흑연 플러그가 있는 주조 청동을 사용합니다.
 금형 및 자동화용 고체 흑연을 사용한 중앙 플랜지 청동 부싱 Designed for ejector mechanisms and automation, this center-flange bushing provides a single-point axial reference while graphite inserts handle high static loads and low-speed sliding. 오일 없이 표면압이 20MPa를 초과하는 위치에 적합합니다. 제품보기 →
흑연 플러그가 포함된 청동 주조(JDB)
표면 압력이 20 MPa 이상이고 0.3 m/s 미만으로 작동하는 이젝터 핀, 가이드 기둥 및 마모 플레이트를 선택하십시오. 높은 정하중, 높은 온도 내성, 흑연 전사 필름이 형성되면 마찰이 낮습니다.
강철에 PTFE-청동(SF1)
유압식 이젝터 로드, 기어 펌프 샤프트 및 0.3m/s 이상으로 작동하는 슬라이드와 같이 더 빠르고 가벼운 위치에 선택하십시오. 마찰을 낮추고 작동 소음을 낮추십시오. 단, 연속 온도 한계인 250°C를 확인하십시오.
경험 법칙: 20MPa 이상의 압력에서 0.3m/s 미만은 JDB 영역입니다. 가벼운 하중에서 0.3m/s 이상이 SF1 영역입니다. 진동하는 유압력이 심하기 때문에 JF 바이메탈 강철 지지 시리즈가 필요합니다.
가공, 장착 및 유지 관리 세부 사항 확인
다섯 번째 게이트는 실용적입니다. 부싱을 하우징에 가공할 수 있는지, 가장자리 손상 없이 설치할 수 있는지, 예정된 금형 유지 관리 중에 검사할 수 있는지 확인합니다.
주조 청동 등급 기계는 잘 작동합니다. 즉, 하우징 자체를 용접하거나 수리한 후 정확한 하우징 공차에 맞게 보어를 마무리할 수 있습니다. 이 워크플로우는 모든 금형 또는 성형 기계에 대해 반복 가능한 선택 결정을 내립니다.
- 분당 스트로크 수, 스트로크 길이 및 연간 작동 시간 등 듀티 사이클을 정의합니다.
- 베어링 시트의 최대 표면 압력과 슬라이딩 속도를 계산합니다.
- 금형 표면 온도가 아닌 베어링 위치에서 가장 뜨거운 지속 온도를 기록합니다.
- 샤프트 경도, 표면 마감 및 공차 표준(미터법, NAAMS 또는 DIN)을 지정합니다.
- 베어링 시리즈와 형상(원통형, 플랜지형, 스러스트 와셔 또는 마모 플레이트)을 선택하십시오.
- 가공 여유를 확인하고 생산 전에 재료 테스트 보고서를 요청하십시오.
이러한 베어링은 설계상 유지 관리가 필요하지 않지만 결합 샤프트는 그렇지 않습니다. 예정된 모든 유지 관리 기간에 샤프트에 흠집이나 녹이 있는지 검사하고, 연마 먼지를 닦아내고, 주행 간격이 원래 마모 한계에 도달하면 부싱을 교체하십시오. 내장 흑연 베어링에 그리스를 다시 윤활하는 것은 일반적으로 실수입니다. 그리스는 곰팡이 먼지를 끌어당기고 마찰 방식을 변경하며 흑연 전사 필름이 형성되는 것을 방지하기 때문입니다. 요청 시 재료 구성 및 기계적 특성을 다루는 제3자 테스트 보고서를 이용할 수 있습니다.
자주 묻는 질문
이젝터 가이드 핀에 가장 적합한 자기 윤활 베어링은 무엇입니까?
이젝터 핀은 느리고 압력이 높으며 뜨겁기 때문에 JEGB, JEGBK 및 JOSG와 같은 JDB 주조 청동 이젝터 가이드 베어링이 표준 선택입니다. 흑연 플러그는 연속 전사 필름을 제공하는 반면 청동 매트릭스는 하중을 전달합니다.
자기 윤활 베어링에는 어느 정도의 샤프트 경도가 필요합니까?
Ra 0.4 ~ 0.8 미크론의 표면 마감으로 45 ~ 55 HRC를 지정하십시오. 부드러운 샤프트는 단단한 흑연 입자에 의해 절단되고 거친 표면은 전사 필름이 접착되는 것을 방지합니다.
이 베어링이 완전히 건조한 상태에서 작동할 수 있습니까?
예. 내장된 고체 윤활제는 윤활 시스템입니다. 베어링은 처음 작동하는 동안 샤프트에 전사막을 형성하고 이후에는 건식 작동이 정상입니다. 공급업체가 하이브리드 윤활 버전을 지정하지 않는 한 그리스를 추가하지 마십시오.
자체 윤활 가이드 베어링은 얼마나 오래 지속됩니까?
20 MPa 및 0.1 m/s에서 JDB 가이드 부싱은 여유 공간이 허용 오차 범위를 벗어나기 전까지 일반적으로 10,000 작동 시간을 초과합니다. 압력 시간 속도를 2.5MPa·m/s 미만으로 유지하고 예정된 유지 관리 시 샤프트 간극을 모니터링합니다.
JDB, SF1, JF 및 FB090 제품군에 대한 전체 보기를 보려면 다음을 비교하십시오. 자기 윤활 베어링 카탈로그 .
저희에게 연락하십시오 //
질문이 있습니까? 연락하십시오!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. 다양한 자체 윤활 구리 합금 부싱 베어링 제품 생산을 전문으로합니다.
빠른 링크
관련 제품
연락하다
- 추가하다: 69 호
- 전화 : +86-15957371801
- 팩스: +86-0573-84038630
- 이메일:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
맞춤형 자체 윤활 구리 합금 베어링
