-
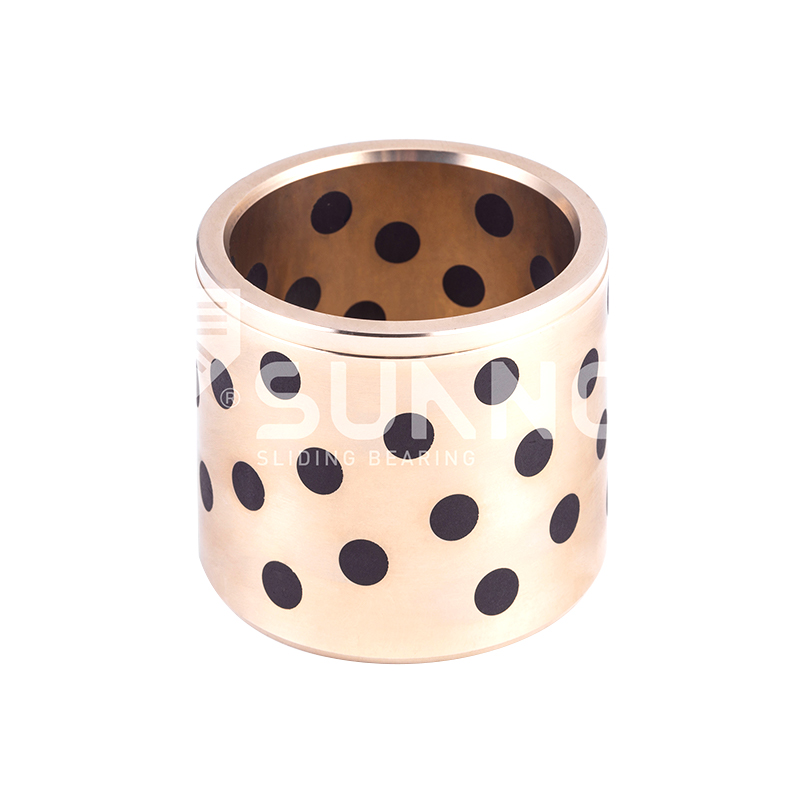 JDB 솔리드 러브리케이션 베어링 JDB650 자체 윤활 황동 부싱 오일리스 베어링
-
-
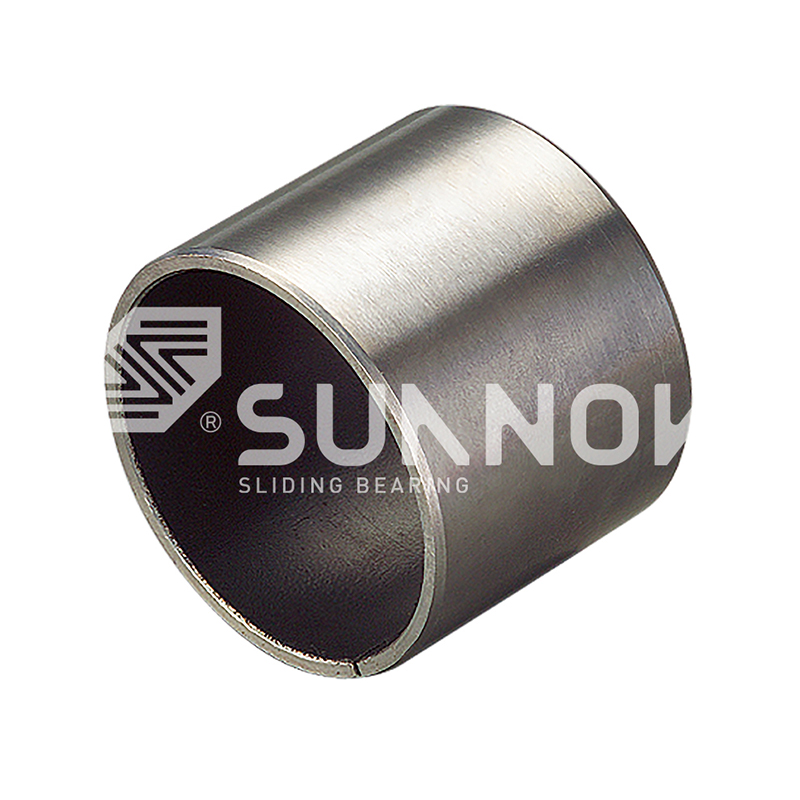 SF-1 oilless 베어링 SF-2 DX 경계 윤활 부싱, 강철 지지형 POM 복합 분할 슬라이딩 베어링
-
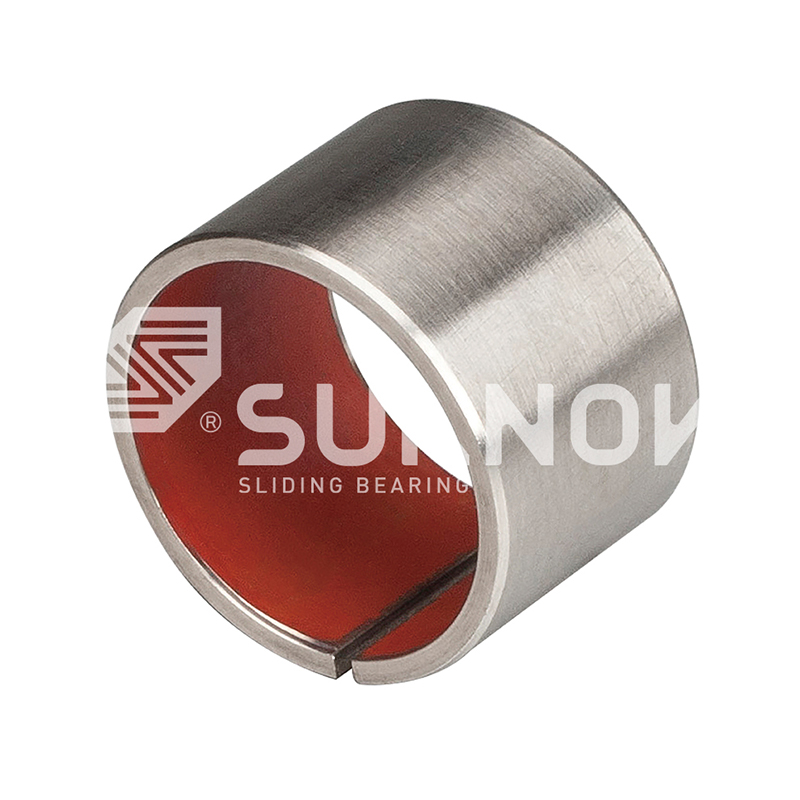 SF-1 oilless 베어링 SF-1S 스테인레스 스틸 후면 PTFE 오일리스 부싱, 화학 및 해양 장비용 고내식성 자기 윤활 슬라이딩 베어링
-
 SF-1 oilless 베어링 SF-1SP 스트립 표준 메트릭 크기 자체 윤활 복합 슬라이드 스트립
-
 SF-2 경계 윤활 베어링 SF-2Y 경계 자체 윤활 베어링-산업 기계를위한 낮은 마찰 드라이 윤활제 부싱
-
 FB090 청동 래핑 베어링 FB094 청동 랩 랩 베어링
-
 FB090 청동 래핑 베어링 FB09G 청동 래핑 베어링


맞춤형 자가 윤활 베어링을 구매할 때 구매자가 고려해야 할 사항
업계 뉴스-구매 엔지니어가 공칭 ID, OD 및 길이가 동일한 맞춤형 슬라이딩 부싱에 대한 견적 3개를 엽니다. 단가는 거의 40% 정도 다르지만 견적서에는 재료 등급, PV 한계 또는 필요한 샤프트 경도가 명시되어 있지 않습니다. 6개월 후 구멍이 뚫린 보어와 점수가 매겨진 저널이 있는 스탬핑 프레스에서 가장 저렴한 부품을 꺼냅니다. 이러한 절감에 따른 실제 비용에는 계획되지 않은 가동 중단, 두 번의 기술자 교대 및 샤프트 교체가 포함됩니다.
이 순서는 금형 작업장, 유압 펌프 제작자 및 건설 장비 라인 전반에 걸쳐 반복됩니다. 자가 윤활 베어링은 단순해 보이지만 내부 사양에 따라 부품의 생존 여부가 결정됩니다.
견적을 비교하기 전에 운영 범위를 정의하세요.
잠글 첫 번째 사양은 특정 하중, 슬라이딩 속도 및 해당 제품인 PV 값으로 표현되는 기계적 의무입니다. 모든 재료 시스템에는 고체 윤활막이 분해되고 마모가 급격히 가속화되는 최대 PV가 있습니다.
- 충격 및 모서리 하중 피크를 포함한 방사형 하중 범위
- 슬라이딩 속도 및 모션 유형: 회전, 진동 또는 왕복
- 인터페이스 온도 범위 및 주변 조건
- 샤프트 재질 등급, 경도 및 표면 마감
PV = p x v p는 N/mm2, v는 m/s입니다. 계산된 PV가 재료의 건조 한계를 초과하면 베어링이 과열되고 전사 필름이 손실되며 기하급수적으로 마모됩니다.
공급업체가 이러한 값을 추측하지 못하게 하십시오. 담당 제조업체는 견적을 내기 전에 부하, 속도, 온도에 대해 문의합니다. 영업사원이 단일 엔지니어링 질문 없이 부품 가격을 책정한다면 베어링은 이미 잘못 설계된 것입니다.
자재 시스템을 근무 창에 일치시키세요.
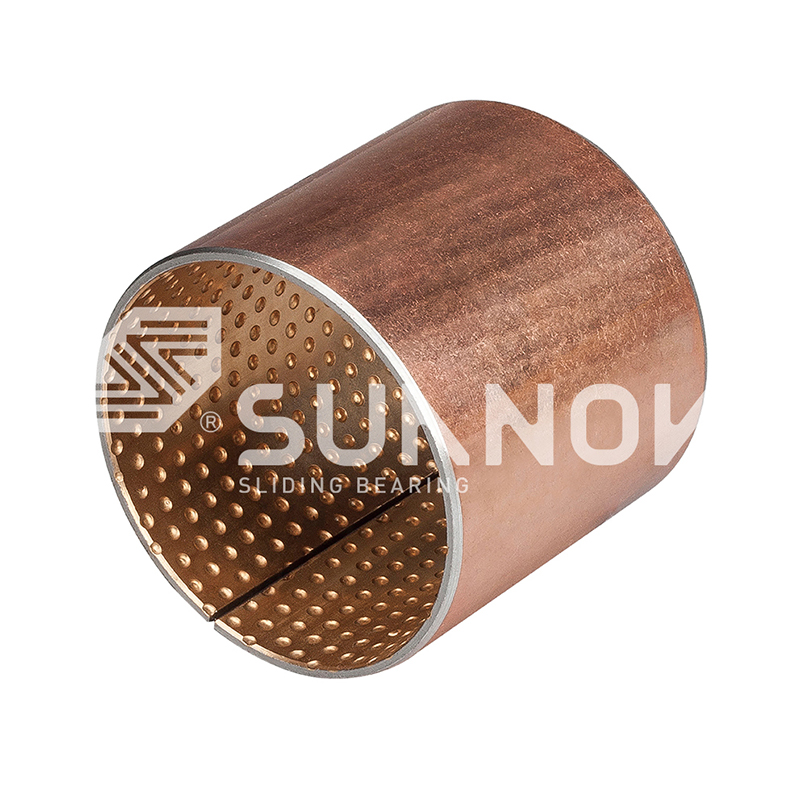
자기 윤활 베어링은 하나의 재료 등급이 아닙니다. 이는 각각 특정 의무 창을 갖는 일련의 구성 제품군입니다. 주조 고체 내장 베어링은 청동 또는 황동 본체에 고체 윤활제 플러그를 가공하고 충격 하중을 흡수하며 다이 가이드, 이젝터 및 마모판 응용 분야를 지배합니다.
 JDB650 고체 윤활제가 내장된 자체 윤활 황동 부싱 이 황동 부싱은 유지 관리가 필요 없는 작동을 위해 흑연 인서트가 내장된 CuZn24Al6 합금을 사용합니다. 외부 윤활이 불가능한 고부하, 저속 및 중~고온 환경에 적합합니다. 제품보기 →
소결 바이메탈 베어링은 분산된 고체 윤활제가 포함된 구리 합금 층을 강철 지지대에 결합하여 안정적인 고하중을 위해 견고한 지지대와 안정적인 주행 층을 결합합니다.
 중부하 작업용 CuPb10Sn10 합금이 포함된 JF-800 바이메탈 베어링 극한 하중과 저속 슬라이딩을 위해 제작된 납-주석 청동 층이 있는 강철 지지형 소결 베어링입니다. 이 제품은 강력한 내마모성을 제공하며 광산, 건설 및 해양 장비 분야의 까다로운 응용 분야에 적합합니다. 제품보기 →
SF1 유형과 같은 PTFE 라이닝 베어링은 스틱 슬립, 프레팅 또는 시작-정지 위험을 위해 저마찰 폴리머 층을 추가합니다.
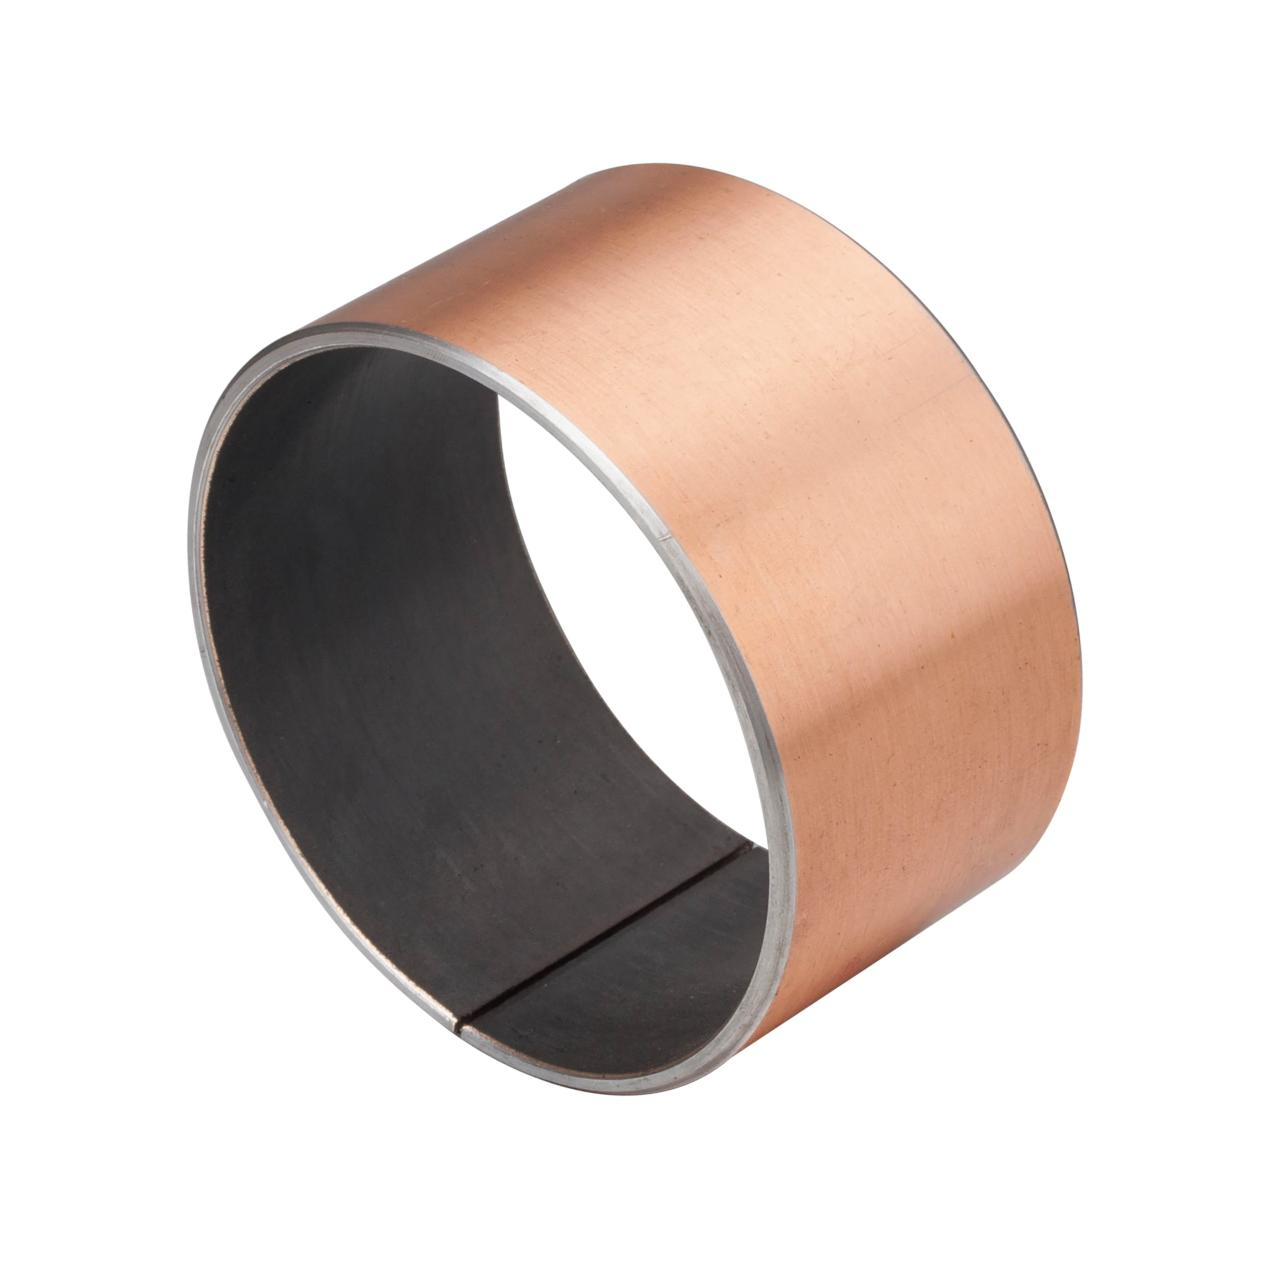 SF-1 유지보수가 필요 없는 PTFE 라이닝 자체 윤활 베어링 강철 지지대, 다공성 청동 및 PTFE 라이닝을 갖춘 3중 복합 베어링입니다. 오일 없이 작동하고, 소음과 진동을 줄이고, 무거운 하중을 처리하므로 섬유, 자동차, 기계 응용 분야에 적합합니다. 제품보기 →
재료 등급은 건축만큼 중요합니다. 주석 청동, 알루미늄 청동 및 황동은 항복 강도, 마모 거동 및 온도 상한이 다르며 유럽 구매자들은 무연 또는 REACH 준수 등급을 점점 더 요구하고 있습니다. 매트릭스 합금은 유사하거나 동등한 것으로 설명되지 않은 표준 사양에 따라 추적 가능해야 합니다.
재료군별 대표적인 건식 PV 한계 건식 작동 시 MPa-m/s 단위의 값입니다. 비교를 위한 방향 데이터; 공급업체의 PV 테스트 결과를 확인하세요.
| 베어링 계열 | 건설 | 저속에서의 일반 부하 | 일반 건식 PV | 다음에 가장 적합 |
| 캐스트 내장 | 고체 윤활제 플러그가 있는 청동 또는 황동 본체 | 최대 60N/mm2 | 2.5MPa-m/s | 다이, 마모 플레이트, 진동 조인트 |
| 소결 바이메탈 | 소결동합금층을 갖춘 강철백킹 | 최대 70N/mm2 | 2.0MPa-m/s | 유압 펌프, 기어박스, 로더 |
| 포장된 청동 | 윤활제 포켓이 있는 압연 청동 쉘 | 최대 40N/mm2 | 1.5MPa-m/s | 보통 부하 안정 위치 |
| PTFE 라이닝 | PTFE 저마찰층을 사용한 지지대 | 최대 25N/mm2 | 3.6MPa-m/s | 정지-시작, 왕복 메커니즘 |
전사필름
전사필름 is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
검토 JDB 고체윤활 베어링 제품군 하나의 구성 개념이 가이드 핀에서 마모가 심한 플레이트까지 어떻게 확장되는지 확인하세요.
공차와 그 뒤에 있는 표준을 확인하세요.
도면 공차는 재료 선택보다 사용자 정의 베어링 필드 오류를 더 많이 발생시킵니다. 중요한 치수는 샤프트의 보어 맞춤, 하우징의 외부 직경 간섭, 벽 두께 변화, 플랜지 직각도 및 모따기 형상입니다.
맞춤형 부품은 표준이나 도면을 따릅니다. 툴링에서 NAAMS 및 DIN 9834는 가이드 베어링 형상을 정의합니다. 미터법 플랜지 베어링은 ISO 맞춤 규칙을 따릅니다. 가공하기 전에 어떤 표준이 적용되는지 확인하십시오.
| 차원 | 일반적인 사양 | 잘못된 경우 실패 모드 |
| 보어 ID 공차 | 샤프트 맞춤에 따라 H7 또는 H8 | 샤프트 스코어링 및 접촉 영역 손실 |
| 외경 | H7/s6 또는 이와 유사한 간섭 끼워맞춤 | 하우징 회전 및 프레팅 마모 |
| 벽 두께 변화 | 정밀 등급에서 0.05-0.10mm 이내 | 높은 국소 압력 및 조기 마모 |
| 플랜지 직각도 | 0.05mm 이내의 직각도 | 샤프트의 모서리 하중 |
| 모따기 및 가장자리 끊기 | 도면당 0.3-1.0mm | 전사필름 scraped off during assembly |
경험 법칙: 맞춤형 베어링의 공차 체인은 공칭 도면 값이 아닌 작동 온도의 샤프트 및 하우징 치수에서 시작해야 합니다.
공급업체의 주조 및 테스트 규율을 감사합니다.
공급업체의 공정 관리는 등급 일관성을 예측할 수 있는 유일하고 신뢰할 수 있는 지표입니다. 핵심 질문은 공급업체가 베어링을 가공하는지 여부가 아니라, 합금이 용융된 후 완성된 부품까지 제어되는지 여부입니다. 자체 구리 합금을 주조하고 3단계에 걸쳐 분광 검사를 수행하는 제조업체가 등급을 인증할 수 있습니다.
Zhejiang Shuangnuo Bearing Technology Co., Ltd.는 자체 구리 합금을 주조하고 분광계를 사용하여 용광로 작동 전, 도중 및 후에 용융 상태를 모니터링하고 마무리를 위해 80대 이상의 CNC 기계를 작동합니다. 재료는 결코 외부 주조소에서 기다리지 않습니다.
합금 충전 및 용융
구리, 주석, 알루미늄 및 미량 원소의 첨가를 제어합니다.
용광로 분광학 검사
붓기 전에 등급을 확인했습니다.
캐스팅
부품 형상별로 원심, 연속 또는 금속 주형 주조.
캐스팅 후 검증
응고된 합금의 두 번째 분광학적 검사.
CNC 가공
보어, OD, 플랜지 및 윤활 포켓이 도면에 맞게 가공됩니다.
타사 테스트
요청 시 구성 및 기계적 특성 보고서를 이용할 수 있습니다.
청구 후가 아닌 구매 주문 전에 테스트 보고서를 요청하십시오. 공급업체가 배치에 사용된 정확한 용융물에 대한 제3자 구성 및 기계적 보고서를 표시할 수 없는 경우 합금은 효과적으로 제어되지 않습니다.
단가가 아닌 총소유비용을 비교하세요
단가는 맞춤형 슬라이딩 베어링에 대한 가장 신뢰할 수 없는 비용 측정 기준입니다. 12,000시간이 아닌 4,000시간에 고장나는 부싱은 공급업체 간 가격 차이보다 가동 중지 시간, 인건비, 샤프트 손상 비용이 더 많이 듭니다. 모든 견적을 운영 시간당 비용으로 변환하세요.
3배 동일한 사용 환경에서 검증된 주조 등급과 검증되지 않은 동급 등급 간에 마모 수명 확산이 관찰되었습니다.
1~2시간 고체 윤활 부싱으로 전환한 후 베어링 지점당 주당 윤활 중단이 제거되었습니다.
30% 인증되지 않은 부품에 대한 전체 테스트 문서가 포함된 인증 등급의 일반적인 가격 프리미엄입니다.
용광로 단계 점검을 건너뛰는 저비용 공급업체는 등급 외 자재를 통과시킬 수 있습니다. 처음 100시간 동안은 차이가 눈에 띄지 않으며 첫 번째 유지보수 간격으로 부싱이 파손됩니다.
자가 윤활은 결코 유지보수가 필요 없다는 것을 의미하지 않습니다. 샤프트 마감, 정렬 및 길들이기 동작이 전사 필름을 결정하고 필름이 베어링의 수명을 결정합니다. 우리의 분석 자체 윤활 청동 베어링 구매에 대한 일반적인 오해 현장 실패 뒤에 숨은 사양 오류를 다룹니다.
자주 묻는 질문
구매자가 맞춤 주문을 하기 전에 가장 자주 묻는 네 가지 질문은 다음과 같습니다.
PV 한계는 무엇이며 맞춤형 베어링에 왜 중요한가요?
PV 한계는 고체 윤활막이 더 이상 인터페이스를 보호할 수 없는 N/mm2 단위의 특정 압력과 m/s 단위의 슬라이딩 속도의 곱입니다. 이 한계를 초과하면 베어링이 과열되어 빠르게 마모됩니다. 귀하의 관세 계산은 재료 계열의 승인된 한도 내에 맞아야 합니다.
ISO 맞춤을 지정해야 할까요, 아니면 공칭 치수를 지정해야 할까요?
둘 다 제공하십시오. 공칭 보어, OD 및 길이를 명시한 다음 작동 온도에서 맞춤 등급이나 실제 샤프트 및 하우징 치수를 추가합니다. 공급업체는 베어링이 하우징에서 회전하거나 샤프트에 바인딩되는 것을 방지하는 가공 공차를 선택하기 위해 이 정보가 필요합니다.
맞춤형 베어링의 재질 등급을 어떻게 확인할 수 있나요?
배치에 사용된 용융물의 분광학적 구성 보고서와 구성 및 기계적 특성을 다루는 제3자 보고서를 요청하세요. 자체 주조를 관리하는 공급업체는 이를 표준 문서로 제공할 수 있습니다. 보고서에 표준 등급이 지정되지 않은 경우 해당 재료는 인증되지 않은 것입니다.
자가 윤활 부싱은 얼마나 오래 지속되어야 합니까?
유니버셜 넘버는 없습니다. 수명은 부하, 속도, 온도, 샤프트 마감 및 듀티 사이클에 따라 달라집니다. 실용적인 접근 방식은 공급업체와 최소 설계 수명에 동의하고, 실제 운영 데이터와 비교하여 PV 계산을 확인하고, 전체 생산 전에 하나의 파일럿 배치로 검증하는 것입니다.
결론: 부품이 아닌 의무를 지정하고, 등급을 확인하고, 프로세스를 감사하고, 작동 수명의 가격을 책정합니다.
저희에게 연락하십시오 //
질문이 있습니까? 연락하십시오!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. 다양한 자체 윤활 구리 합금 부싱 베어링 제품 생산을 전문으로합니다.
빠른 링크
관련 제품
연락하다
- 추가하다: 69 호
- 전화 : +86-15957371801
- 팩스: +86-0573-84038630
- 이메일:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
맞춤형 자체 윤활 구리 합금 베어링
